如果您正在寻找钎焊材料工厂,请先从需要完成的接头出发,而不是从价目表出发。一家有用的供应商,应能针对您的母材和加热方式给出钎料,并在工艺需要时给出钎剂。它还应以成分数据、批次文件,以及可在您自己零件上试焊的样品,来支持这一建议。
单价和冗长的产品目录,并不能说明某一批次是否能稳定润湿,也不能说明下一批货是否与第一批一致。下文以浙江新锐焊接科技股份有限公司(品牌 XINRUI)的公开产品目录为例,说明如何阅读一家工厂的产品范围。目录不能代替文件审核和试钎焊。
先弄清工艺和所采购的材料
钎焊、软钎焊和焊接,在采购说明里很容易混为一谈,混用往往会导致选错合金系列。美国焊接学会(American Welding Society)《Brazing Handbook》将钎焊描述为一组连接工艺:工件和钎料被加热到钎焊温度,母材并不熔化,钎料依靠毛细作用进入配合紧密的接头表面之间。钎料的液相线必须高于 450 摄氏度,约 840 华氏度。软钎焊采用同样的毛细填缝思路,但所用钎料在该温度或该温度以下熔化。与此相对,熔化焊会熔化母材本身;固相焊则不会。
钎料是熔化后润湿接头、凝固后形成结合的合金。成分范围由 AWS A5.8M/A5.8 和 ISO 17672 等标准分类。
钎剂用于去除或防止表面氧化物,使钎料能够润湿。钎剂由 AWS A5.31M/A5.31 分类。并非所有场合都需要钎剂。清洁的铜与铜接头,常用磷铜钎料,不必另加钎剂。真空钎焊和保护气氛钎焊也可以不用钎剂。铝、黄铜或钢的火焰钎焊和空气炉钎焊,通常需要与合金和温度范围相匹配的钎剂。
询价时应把钎料、钎剂或气氛、以及产品形态,作为分项分别写明。
按接头金属来匹配钎料与钎剂
合适的工厂能够讨论您的组件,而不是只推销一个现成牌号。母材组合、接头间隙、加热方式和服役条件,都会改变推荐结果。一种在常见热交换器合金上可用的铝硅钎料,在镁含量较高的牌号上可能润湿不良。铜与铝的接头,不能把普通铝硅或铜合金生套上去,指望它能站住。
下表只是询价时的起点,不是代用对照表。每一行都要对照工厂的数据表,并在您的零件上试焊后确认。
| 接头或母材 | 常被讨论的钎料系列 | 钎剂或气氛说明 | 需要向工厂确认的事项 |
|---|---|---|---|
| 铝与铝 | 铝硅钎料,常见于 4045 或 4047 类型范围 | 钾氟铝酸盐钎剂常见于受控气氛工艺。活性更高的卤化物钎剂有时用于火焰钎焊。残渣要求并不相同。 | 零件合金与热处理状态、熔化区间、建议间隙,以及残渣是否必须清除 |
| 铜与铝 | 专用的铜铝钎焊材料,而不是通用的铝硅或铜合金 | 匹配的钎剂,或药芯、膏状形态,往往是整套方案的一部分 | 接头设计、服役中的腐蚀风险,以及在实际零件上的试焊 |
| 铜与铜 | 磷铜钎料使用很广 | 在清洁的铜上常常可以自钎。表面已氧化,或涉及黄铜时,仍可能需要钎剂。 | 表面状态、泄漏或压力试验,以及磷含量是否为该接头所接受 |
| 铜或黄铜与钢 | 银基钎料是常见选择 | 在空气中通常需要活性钎剂。无镉牌号是目前采购的常规基线。 | 强度要求、组件可承受的最高温度,以及残渣处理要求 |
| 钢与钢,或其他铜族接头 | 铜基钎料,包括铜锌及相关合金 | 在空气中通常需要钎剂。气氛或真空工艺则不同。 | 熔化区间与热输入限制,以及实际指定的是哪一类铜基合金 |
检查目录是否把这些系列分开列出,而不是提供一种“万能”焊丝。在新锐网站上,铝与铝、铜与铝钎料、铝钎剂和铝钎焊膏,以及银基和铜基钎料分列在不同分类中。分类清楚有助于浏览,但您仍需要一份针对所用金属的书面推荐。
如果工作对象是热交换器、暖通空调组件,或汽车热管理零件,可以把应用页作为背景来读,再把图纸带到询价中。参见热交换器钎焊、暖通空调与制冷和汽车应用。应用页上的介绍不是工艺规范。
选择适合钎焊方式的产品形态
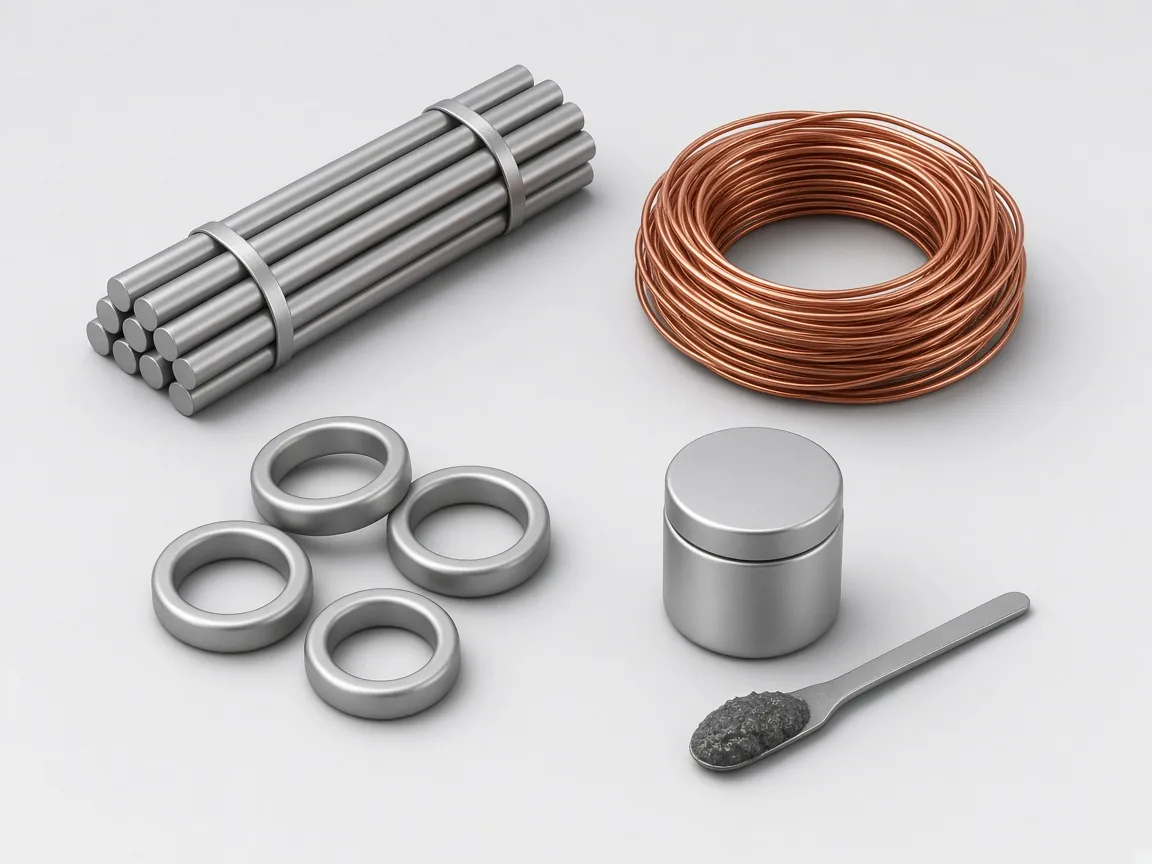
同一名义成分的合金,可以做成棒材、线材、预成型环、膏、药芯焊丝或涂剂环。形态是生产决策,它会影响给料控制、人工、自动化和残渣。
- 棒材和线材适合手工火焰作业,也适合许多自动送丝装置。除了合金名称,还要询问直径、盘装或直条长度,以及公差。
- 预成型环在加热前把定量钎料放在接头处。当环与台肩或沟槽匹配时,有助于提高重复性。
- 膏由钎料粉末与黏结剂组成,常常还含有钎剂,因而可以涂布或点涂。货架期、黏度和贮存条件,与金属含量同样重要。新锐把铝钎焊膏放在钎剂分类中,因此要分清一种膏到底是钎料、钎剂,还是两者都有。
- 药芯焊丝把钎剂包在钎料内部,在部分火焰作业中可以省去单独上剂步骤。芯部化学成分仍须与母材匹配。可将铝药芯钎焊材料页面作为这种形态的例子,然后索取拟试用牌号的数据表。
- 涂剂环是带钎剂涂层的预成型件,参见钎剂涂层钎焊环页面。请确认涂层类型、附着情况和贮存要求。
- 单独使用的钎剂可以是粉末、膏,或与钎剂发生器配合使用的气化钎剂,例如硼酸三甲酯。铝钎焊用氟铝酸盐钎剂和FB2 系列卤化物铝钎剂是不同的化学体系,不能互相替代。
如果您已经使用,或计划使用转台、输送线或机器人火焰工位,请在询价中写明。有些工厂也制造火焰钎焊设备。这可以把材料和热源放进同一次技术讨论,但合金和设备仍应分别评定。
用文件、样品和一致性来评估工厂
请索取可以归档和对照的材料。把缺少文件视为风险。
成分与分类。 请索取列出化学成分、固相线和液相线、推荐钎焊温度范围以及供货形态的数据表。询问该牌号是按 AWS A5.8、ISO 17672 或其他具名标准分类,还是仅为厂内代号。如果成分公开,并且批次之间能够保持,厂内牌号也可以接受。在看到对照之前,不能把它等同于标准分类牌号。
批次证据。 对每一试用批次,请索取成分分析证书或检验证书、安全数据表(SDS)和包装说明。如果需要可追溯性,请说明批号必须如何出现在标签、线盘或桶上。不要假定网站上的质量标识,就等于货物会随附证书。
尺寸与工艺核对。 按数据表测量线材或棒材直径、环的尺寸以及膏的作业性。然后在您的零件上,按您的间隙、清洁方式和加热循环进行试焊。实验室试样有用,但它不等于生产接头。
质量体系宣传。 许多工厂会公布 ISO 或汽车质量体系标识。这些标识是否有用,取决于现行证书、认证范围和发证机构。请索取证书文件,核对法定名称、地址、有效期,以及钎焊材料是否包含在范围内。如果范围只覆盖设备,或只覆盖某一个场地,这一点必须考虑。
变更控制与包装。 膏和钎剂对水分、温度和存放时间敏感。请询问货架期、贮存条件,以及配方或原材料来源变更时如何处理。出口发货时,还要询问商务单证由谁准备,以及在适用的情况下如何处理危险品规则。
一次合格的样品,不等于生产批准。应约定留样、复检触发条件,以及后续批次超出约定成分或尺寸范围时如何处理。
首次询价应包含哪些内容
请把下列信息写在同一封询价里,即使有些项目仍是近似值。
- 母材,以及接头两侧已知的合金牌号和热处理状态。
- 接头类型、间隙或配合,以及组件草图或照片。
- 加热方式:火焰、感应、炉中,或其他工艺,以及是否采用气氛或真空。
- 服役条件:制冷剂、冷却液、压力、温度、振动或户外暴露等,按实际情况填写。
- 希望试用的产品形态,或注明希望工厂提出形态建议。
- 任何必须满足的标准分类、禁用元素(例如镉),以及残渣或清洗限制。
- 样品和生产批次需要随附的文件:至少包括数据表、SDS 和批次证书。
- 试用数量、目标包装、目的地,以及您将执行的进货检验步骤。
- 是否还需要工艺建议或设备,以便工厂把询价转给合适的人员。
新锐的中文联系页面可以接收这类技术咨询。也可以走您惯用的采购渠道,但请把同样的细节写在书面沟通里。该页公布了总机号码和浙江嵊州地址。在从样品转到生产订单之前,请确认包装地点和发运地点。一家拥有多个场地的公司,不一定在信头地址包装每一种产品。
如何阅读新锐的产品范围
XINRUI 即浙江新锐焊接科技股份有限公司,位于浙江嵊州。该公司在全国中小企业股份转让系统(新三板)挂牌,证券代码 834975。其公开网站 brazingmaterials.com 展示钎料、钎剂、钎焊工具 和火焰钎焊设备。关于我们和产品目录可以看到这一范围如何组织。
目前公开的分类包括:
- 铝硅实心钎料,包括 铝硅合金钎料 页面上的 4047 类型线材、带材和环
- 铝药芯材料,以及铜与铝用钎焊材料
- 氟铝酸盐和卤化物铝钎剂,以及铝钎焊膏
- 银基和铜基钎料、涂剂环,以及铜银钎剂膏
- 硼酸三甲酯钎剂。网站把它与银铜材料放在同一分类,因为它用于铜族金属的火焰作业
- 自动和手工火焰设备,以及焊炬侧工具
对一次工厂技术交流来说,这是一份较宽的目录。目录本身并不能证明某一牌号符合您的图纸,也不能证明证书会与实际到货批次一致。这些事项属于询价和试焊计划。
如果新锐或其他工厂进入了候选名单,请索取拟试用牌号的数据表和批次证书,先在自己的零件上试焊,再确定生产价格。联系页面是提出这一请求的公开途径。
常见问题
钎焊材料工厂至少应提供什么?
至少应提供规格明确的、可用形态的钎料;并在工艺需要时,提供钎剂或有文件说明的气氛方案。许多工厂还提供预成型件、膏和工艺建议。有些工厂的目录也列出设备,新锐的目录即是如此。设备是可选项。材料身份和文件不是。
所有钎焊作业都需要钎剂吗?
不是。磷铜钎料在清洁的铜与铜接头上常常不用钎剂。真空和许多保护气氛工艺也可以不用钎剂。铝的火焰钎焊,以及空气中的大多数银钎焊,需要按合金和温度范围选择钎剂。如果有人声称所有接头都用同一种钎剂,请要求说明工艺依据。
两家工厂提供相近合金时,应如何比较?
比较公开的成分、熔化区间、形态和公差、批次文件、货架期规则,以及在您零件上的试焊结果,然后再比较商务条件。同一系列名称下的两种焊丝,仍可能在杂质限度、尺寸控制或药芯上不同。
厂内牌号和标准分类有什么区别?
标准分类,例如 AWS A5.8 或 ISO 17672 下的牌号,会给出所用的成分范围和命名体系。厂内牌号是工厂自己的名称。如果成分、熔化区间和批次证书清楚,它也可以作为可靠的生产选择。如果您拿到的只有一个名称,就会成为问题。
第一次询价应写哪些内容?
应写明母材、接头和加热方式、服役条件、希望试用的形态、任何必须满足的标准或限制元素、需要的文件,以及试用数量。如果省略接头和工艺,您往往只会收到一份无法用来评定工厂的通用目录价。